Proses, Pengerasan Kerja, dan Perlakuan Panas pada Pipa Baja Cold Drawing
News Details
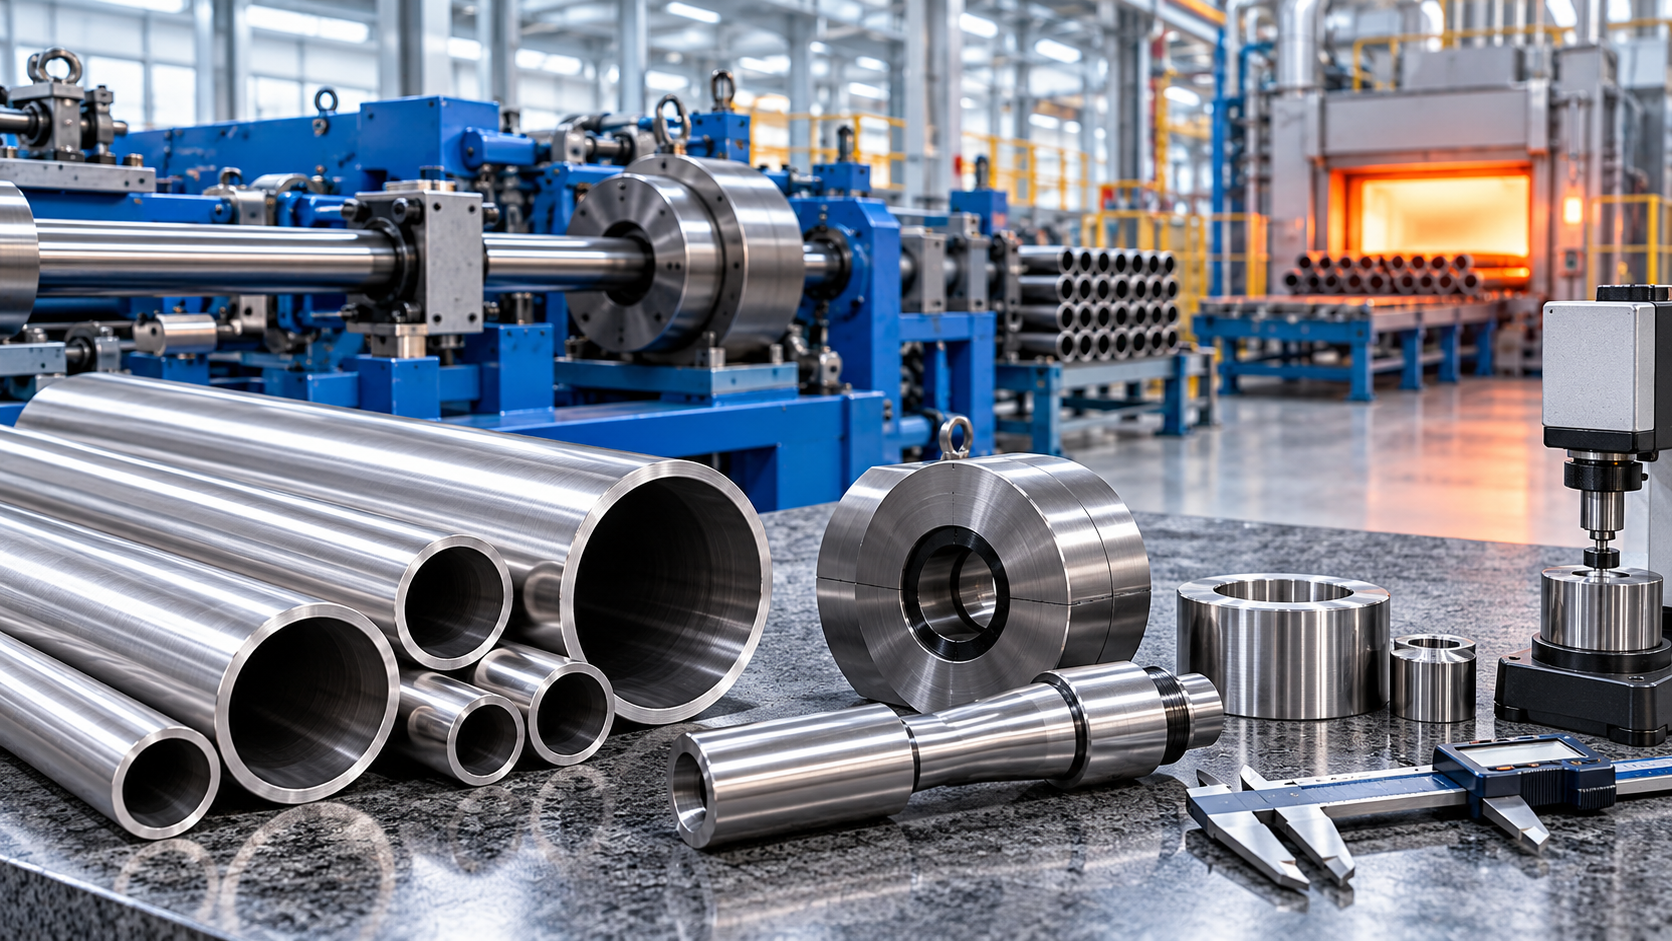
Penarikan dingin adalah proses utama untuk memproduksi pipa baja yang akurat dan kuat. Proses ini membantu meningkatkan ukuran pipa, kualitas permukaan, dan sifat mekanik. Untuk banyak komponen industri, proses ini dapat mengubah pipa dasar menjadi komponen bernilai tinggi.
Pipa presisi hasil penarikan dingin banyak digunakan dalam silinder hidrolik, silinder pneumatik, poros penggerak pertanian, komponen transmisi otomotif, rumah motor, dan komponen mesin. Aplikasi-aplikasi ini membutuhkan dimensi yang stabil, permukaan halus, dan kekuatan yang dapat diandalkan.
FAKESI memproduksi pipa baja mulus, pipa baja presisi, pipa poros penggerak PTO, dan pipa baja berbentuk khusus. Dengan penarikan dingin, penyelesaian akhir, dan kontrol kualitas yang ketat, FAKESI mendukung pembeli yang membutuhkan solusi pipa khusus untuk keperluan industri yang menuntut.
Apa Itu Penarikan Dingin untuk Pipa Baja?

Penarikan dingin adalah proses pembentukan yang dilakukan pada suhu ruangan atau mendekati suhu ruangan. Selama proses berlangsung, sebuah pipa ditarik melalui cetakan (die). Dalam banyak kasus, sebuah mandrel atau plug digunakan di dalam pipa.
Cetakan mengontrol bentuk dan ukuran luar. Mandrel atau plug membantu mengontrol diameter dalam dan ketebalan dinding. Hasilnya, pipa menjadi lebih akurat dan halus.
Dibandingkan dengan pipa yang dibentuk panas, pipa hasil tarik dingin seringkali memiliki toleransi yang lebih ketat, hasil permukaan yang lebih baik, dan kekuatan yang lebih tinggi. Oleh karena itu, proses pipa baja tarik dingin sering digunakan ketika kualitas pipa standar tidak mencukupi.
Mengapa Penarikan Dingin Penting
Banyak komponen industri membutuhkan lebih dari sekadar kekuatan pipa dasar. Mereka juga membutuhkan kecocokan yang baik, gerakan yang halus, dan perakitan yang stabil.
Penarikan dingin dapat membantu meningkatkan:
- Akurasi diameter luar
- Akurasi diameter dalam
- Kontrol ketebalan dinding
- Kualitas permukaan
- Kebulatan atau akurasi profil
- Kelurusan setelah penyelesaian akhir
- Kekuatan tarik
- Kekuatan lelah
- Performa pemesinan
Karena manfaat-manfaat ini, pipa tarik dingin umum digunakan dalam sistem hidrolik, komponen otomotif, mesin pertanian, dan komponen mekanik presisi.
Langkah 1: Memilih Bahan Dasar Pipa (Tube Blank)
Proses dimulai dari bahan dasar pipa. Bahan dasar ini dapat berupa pipa baja mulus atau bentuk pipa lain yang sesuai. Materialnya harus sesuai dengan aplikasi akhir.
Pada tahap ini, produsen memeriksa grade baja, ukuran pipa, ketebalan dinding, dan kondisi permukaan. Jika bahan dasar memiliki cacat dalam, variasi dinding yang besar, atau kualitas material yang buruk, hal itu dapat menyebabkan masalah selama proses penarikan.
Jadi, pemilihan bahan baku yang baik adalah langkah pertama menuju pipa presisi tarik dingin yang andal.
Langkah 2: Pembersihan dan Persiapan Permukaan
Sebelum penarikan, permukaan pipa harus dibersihkan dan disiapkan. Hal ini membantu mengurangi gesekan antara pipa dan alat kerja.
Langkah persiapan umum dapat mencakup pembersihan, pickling, phosphating, dan pelumasan. Metode yang tepat bergantung pada grade baja dan persyaratan penarikan.
Pelumasan yang baik sangat penting. Ini melindungi permukaan pipa, menurunkan gaya tarik, dan mengurangi keausan cetakan. Tanpa pelumasan yang cukup, pipa bisa tergores, retak, atau macet selama penarikan.
Langkah 3: Meruncingkan Ujung Pipa (Pointing)
Sebelum pipa dapat melewati cetakan, salah satu ujungnya harus diperkecil ukurannya. Langkah ini disebut pointing.
Ujung yang sudah diruncingkan memungkinkan mesin penarik untuk mencengkeram pipa dan menariknya melalui cetakan. Meskipun langkah ini terlihat sederhana, namun harus dilakukan dengan benar. Pointing yang buruk dapat memengaruhi stabilitas penarikan dan dapat merusak ujung pipa.
Setelah pointing, pipa siap untuk langkah penarikan utama.
Langkah 4: Penarikan Melalui Cetakan
Selama penarikan, pipa ditarik melalui cetakan dengan gaya yang kuat dan stabil. Diameter pipa berkurang, dan dinding dapat menjadi lebih seragam.
Ada beberapa metode penarikan. Sink drawing terutama mengontrol diameter luar. Mandrel drawing dan plug drawing dapat memberikan kontrol yang lebih baik terhadap diameter dalam dan ketebalan dinding.
Untuk aplikasi presisi, desain perkakas sangat penting. Ukuran cetakan, ukuran mandrel, kecepatan tarik, pelumasan, dan rasio reduksi semuanya memengaruhi hasil akhir.
Terkadang satu kali lintasan penarikan sudah cukup. Namun, pipa dengan toleransi ketat mungkin memerlukan beberapa lintasan. Di antara lintasan, perlakuan panas mungkin diperlukan untuk memulihkan keuletan.
Apa Itu Work Hardening?
Work hardening terjadi ketika baja dibentuk dengan gaya selama penarikan dingin. Saat logam mengalami deformasi, ia menjadi lebih kuat dan lebih keras.
Ini bisa bermanfaat. Kekuatan yang lebih tinggi dapat membantu pipa menahan tekanan tekukan atau torsi. Untuk pipa poros penggerak dan komponen mekanik, penambahan kekuatan ini dapat meningkatkan performa.
Namun, work hardening juga mengurangi keuletan. Secara sederhana, pipa menjadi lebih sulit dibentuk. Jika proses berlanjut terlalu jauh tanpa kontrol, pipa bisa retak atau menjadi terlalu keras untuk pemesinan selanjutnya.
Oleh karena itu, produsen harus menyeimbangkan kekuatan dan kemampuan bentuk.
Mengapa Perlakuan Panas Pipa Baja Penting
Perlakuan panas pipa baja digunakan untuk mengontrol kekerasan, tegangan, dan sifat mekanik. Proses ini dapat dilakukan sebelum penarikan, di antara lintasan penarikan, atau setelah lintasan akhir.
Perlakuan panas dapat membantu:
- Mengurangi tegangan internal
- Meningkatkan keuletan
- Memulihkan kemampuan bentuk
- Menyesuaikan kekerasan
- Meningkatkan stabilitas dimensi
- Menyiapkan pipa untuk pemesinan
- Meningkatkan performa akhir
Misalnya, anil dapat melunakkan pipa setelah mengalami work hardening. Stress relieving dapat mengurangi tegangan internal sambil mempertahankan kekuatan yang berguna. Perlakuan panas yang tepat bergantung pada grade material, reduksi penarikan, dan penggunaan akhir.
Perlakuan Panas dan Aplikasi Akhir
Aplikasi yang berbeda membutuhkan sifat pipa yang berbeda.
Pipa silinder hidrolik mungkin membutuhkan ukuran yang stabil, permukaan halus, dan kualitas lubang yang baik. Pipa poros penggerak PTO mungkin membutuhkan kekuatan, ketahanan torsi, dan akurasi profil. Pipa rumah motor mungkin membutuhkan kemampuan mesin yang baik dan ketebalan dinding yang stabil.
Karena alasan ini, perlakuan panas pipa baja tidak boleh dipilih secara acak. Ini harus sesuai dengan kondisi kerja akhir.
Ketika pembeli menyediakan aplikasi dengan jelas, produsen dapat menyarankan rute produksi yang lebih baik.
Langkah 5: Pelurusan dan Penyelesaian Akhir
Setelah penarikan dan perlakuan panas, pipa mungkin memiliki sedikit lengkungan. Oleh karena itu, pelurusan sering diperlukan.
Pipa juga dapat melewati pemotongan, pemolesan, honing, skiving, roller burnishing, atau langkah finishing lainnya. Langkah-langkah ini bergantung pada jenis produk.
Untuk pipa silinder hidrolik dan pneumatik, permukaan bagian dalam seringkali sangat penting. Untuk pipa baja berbentuk khusus, akurasi profil, kontrol puntir, dan kelurusan mungkin lebih penting. Untuk komponen otomotif dan mesin, kelonggaran pemesinan dan kontrol diameter luar mungkin menjadi kunci.
Langkah 6: Inspeksi dan Kontrol Kualitas
Inspeksi memastikan bahwa pipa memenuhi gambar atau persyaratan pesanan. Untuk pipa presisi tarik dingin, langkah ini sangat penting.
Item inspeksi umum meliputi:
- Diameter luar
- Diameter dalam
- Ketebalan dinding
- Panjang
- Kelurusan
- Kebulatan atau bentuk profil
- Kekasaran permukaan
- Kekerasan
- Sifat mekanik
- Cacat permukaan visual
Jika pipa digunakan pada komponen penting, rencana inspeksi dapat disesuaikan dengan gambar, sampel, atau standar pembeli.
Aplikasi Umum Pipa Baja Tarik Dingin
Pipa baja tarik dingin digunakan di banyak industri karena menawarkan akurasi yang baik dan performa yang stabil.
Aplikasi khas meliputi:
- Pipa silinder hidrolik
- Pipa silinder pneumatik
- Pipa poros penggerak PTO pertanian
- Pipa poros transmisi otomotif
- Komponen mobil dan sepeda motor
- Rumah motor
- Komponen kunci pintar
- Komponen mesin teknik
- Pipa baja berbentuk khusus sesuai permintaan
Komponen-komponen ini sering membutuhkan toleransi yang ketat, kualitas permukaan yang baik, dan kekuatan yang dapat diandalkan. Penarikan dingin membantu memenuhi kebutuhan ini.
Apa yang Harus Dikonfirmasi Pembeli Sebelum Memesan
Untuk mendapatkan pipa yang tepat, pembeli harus memberikan detail teknis yang jelas. Hal ini membantu menghindari penundaan dan mengurangi risiko kesalahan pemrosesan.
Informasi penting meliputi:
- Grade baja atau standar material
- Jenis pipa
- OD, ID, dan ketebalan dinding
- Persyaratan toleransi
- Panjang dan kelurusan
- Kekasaran permukaan
- Kondisi perlakuan panas
- Persyaratan sifat mekanik
- Aplikasi akhir
- Gambar atau sampel
Selain itu, pembeli harus menjelaskan apakah pipa akan dilas, diproses, dilapisi, dirakit, atau digunakan secara langsung. Informasi ini membantu produsen memilih proses yang tepat.
Solusi Pipa Baja Tarik Dingin FAKESI
FAKESI memiliki lebih dari 30 tahun pengalaman dalam manufaktur pipa baja. Perusahaan ini memasok pipa baja presisi, pipa baja mulus, pipa poros penggerak PTO, dan pipa baja berbentuk khusus.
Produk-produknya banyak digunakan dalam silinder hidrolik, silinder pneumatik, poros penggerak mesin pertanian, poros transmisi otomotif, komponen mobil dan sepeda motor, kunci pintar, rumah motor, dan mesin teknik.
Dengan penarikan dingin, perlakuan panas, penyelesaian akhir, dan kontrol kualitas, FAKESI membantu pembeli B2B mendapatkan solusi pipa yang stabil untuk aplikasi standar maupun khusus.
Kesimpulan
Penarikan dingin meningkatkan akurasi, kekuatan, dan kualitas permukaan pipa baja. Namun, prosesnya harus dikontrol dengan hati-hati. Work hardening dapat meningkatkan kekuatan, tetapi juga dapat mengurangi keuletan. Oleh karena itu, perlakuan panas pipa baja memainkan peran penting dalam menyeimbangkan performa.
Bagi pembeli yang membutuhkan pipa presisi tarik dingin, hasil terbaik datang dari persyaratan yang jelas dan produsen yang berpengalaman. Dengan proses pipa baja tarik dingin yang tepat, FAKESIdapat mendukung performa pipa yang andal dalam aplikasi hidrolik, pertanian, otomotif, dan mesin.


