Pipa Baja Presisi untuk Poros Penggerak Otomotif dan Komponen Transmisi
News Details
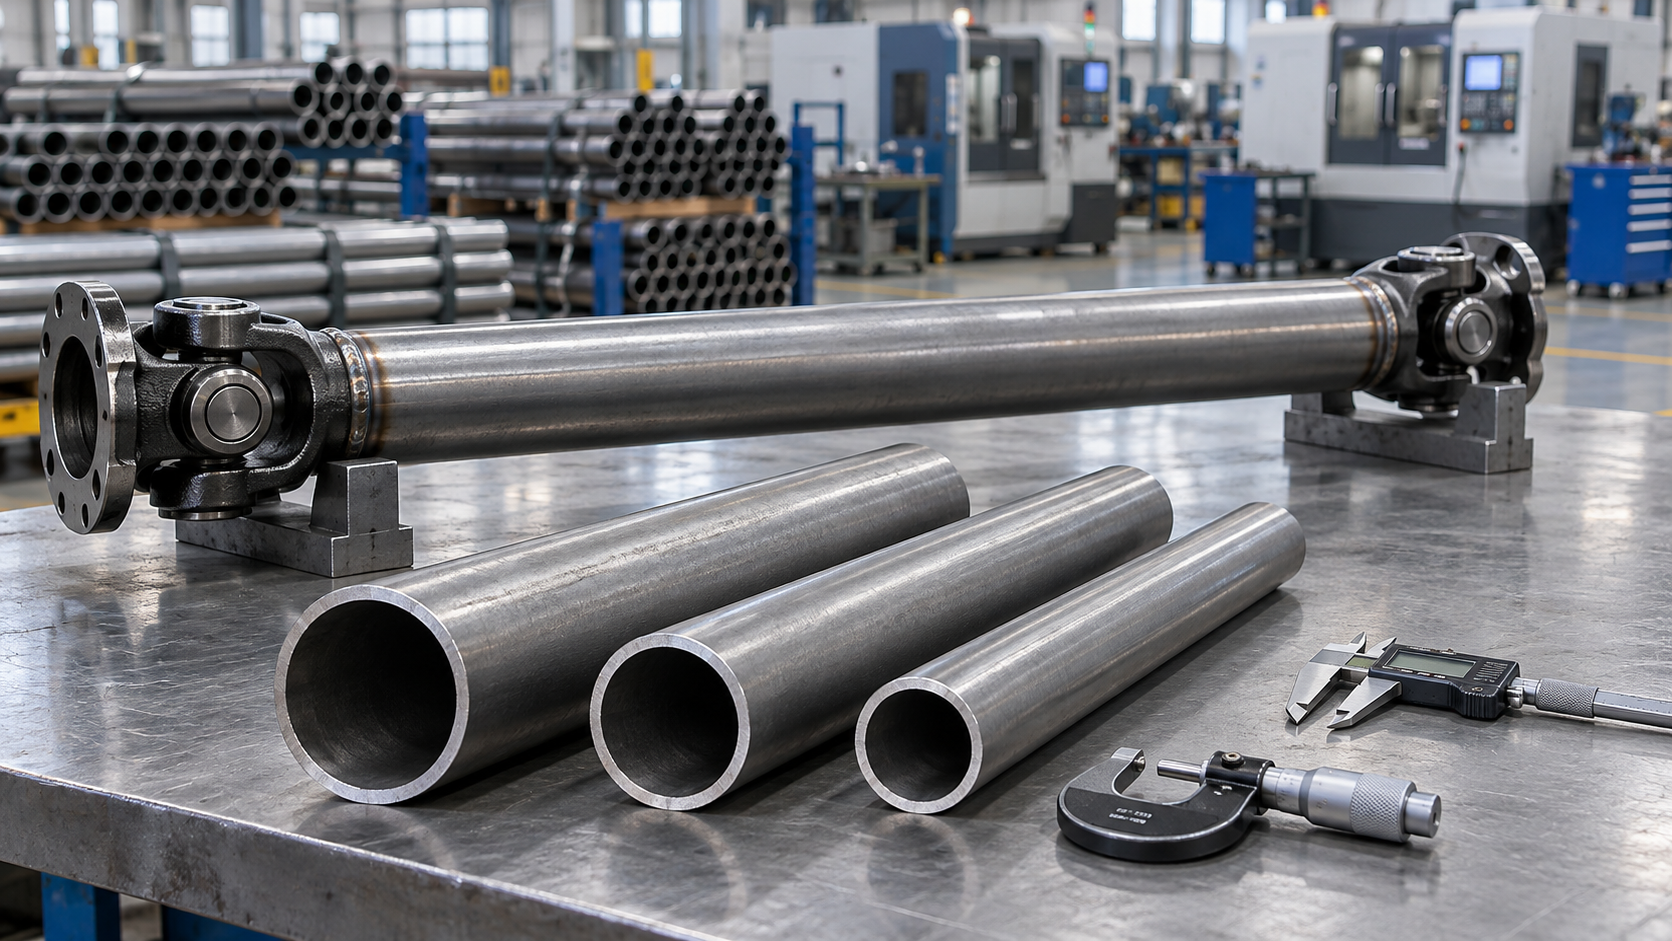
Poros penggerak otomotif membawa torsi sambil berputar di bawah beban yang berubah-ubah. Sementara itu, komponen transmisi lainnya mungkin perlu menahan bantalan, memposisikan bagian yang dipasangkan, atau menahan tekanan yang berulang. Dalam setiap kasus, pipa baja harus sesuai dengan desain komponen dan proses produksi.
Bagi pembeli, memilih pipa mekanik lebih dari sekadar mencocokkan diameter dan ketebalan dinding. Tingkat material, kondisi pengiriman, kelurusan, dan kualitas permukaan semuanya memengaruhi kinerja pipa selama pemotongan, pembentukan, pengelasan, dan perakitan.
Panduan ini menjelaskan poin-poin penting yang harus dikonfirmasi saat mencari pipa baja presisi untuk aplikasi otomotif.
Mengapa Pipa Mekanik Penting dalam Produksi Otomotif
Pipa mekanik digunakan untuk membuat komponen rekayasa dengan persyaratan dimensi dan material yang ditentukan. Tergantung pada desainnya, penggunaan otomotif dapat mencakup poros penggerak berbentuk tabung, selongsong, spasi, dan rumah terkait transmisi.
Bagian berongga dapat menempatkan material jauh dari garis tengah, yang dapat membantu perancang mencapai kekakuan yang berguna pada berat yang terkendali. Namun, hasil akhir bergantung pada diameter pipa, ketebalan dinding, material, panjang, dan perakitan lengkap.
Oleh karena itu, pipa yang lebih ringan belum tentu lebih baik. Pembeli harus bekerja dari gambar komponen yang disetujui dan spesifikasi kinerja daripada memilih material berdasarkan berat saja.
Apa yang Ditawarkan Pipa Baja Presisi Tanpa Sambungan
A pipa baja presisi tanpa sambungan dibuat tanpa jahitan las memanjang dan diselesaikan sesuai persyaratan dimensi yang ditentukan. Penarikan dingin dapat menyempurnakan dimensi dan kondisi permukaannya.
FAKESI mencantumkan pipa tanpa sambungan, pipa baja presisi, dan pipa berbentuk khusus di antara produk utamanya. Situs webnya juga menjelaskan proses penarikan dan penyelesaian dingin untuk pipa presisi, dengan aplikasi yang mencakup poros transmisi otomotif dan komponen kendaraan lainnya.
Namun, konstruksi tanpa sambungan saja tidak menentukan kesesuaian untuk poros penggerak. Pembeli masih harus mengonfirmasi keseragaman dinding, sifat mekanik, batas permukaan, dan konsistensi dimensi.
Pilihan antara pipa tanpa sambungan dan pipa las harus mengikuti desain komponen dan persyaratan validasi. Baik jalur manufaktur maupun kondisi akhir harus termasuk dalam spesifikasi pembelian.
Tentukan Dimensi Tabung Poros Penggerak Otomotif dengan Jelas
An pipa poros penggerak otomotif membutuhkan gambar lengkap, bukan hanya ukuran nominal.
Tentukan dimensi yang menentukan kecocokan dan fungsi, termasuk:
| Spesifikasi | Mengapa itu penting |
|---|---|
| Diameter luar | Mempengaruhi kecocokan dan geometri penampang |
| Ketebalan dinding | Mempengaruhi massa, kekuatan, dan kekakuan |
| Diameter dalam | Dapat mengontrol kecocokan komponen yang dimasukkan atau kelonggaran pemesinan |
| Bentuk oval | Mempengaruhi kekonsistenan penjepitan dan perakitan |
| Eksentrisitas dinding | Menjelaskan distribusi dinding yang tidak merata |
| Kelurusan | Mempengaruhi penanganan, pemesinan, dan perakitan poros |
| Panjang potong dan kerataan ujung | Dukung penyambungan dan perakitan yang dapat diulang |
Selain itu, bedakan antara kelurusan keseluruhan dan kelurusan lokal. Sebutkan panjang dan metode pengukuran agar pemasok dan pembeli menilai fitur yang sama.
Hindari menerapkan toleransi ketat pada setiap dimensi tanpa alasan fungsional. Sebagai gantinya, identifikasi fitur penting dan sepakati batasan praktis untuk permukaan yang tersisa.
Sesuaikan Tingkat Material dan Kondisi Pengiriman
Tingkat baja hanya menggambarkan sebagian dari persyaratan material. Kondisi pengiriman juga penting.
Pengerjaan dingin dapat meningkatkan kekuatan sekaligus mengurangi keuletan. Perlakuan panas dapat mengubah sifat lagi. Akibatnya, dua tabung dengan tingkat dan dimensi yang sama dapat berperilaku berbeda selama pembentukan atau pengelasan.
Sebelum memesan, konfirmasi:
- Standar bahan dan produk yang berlaku.
- Komposisi kimia yang diperlukan.
- Kekuatan leleh atau bukti, kekuatan tarik, dan perpanjangan.
- Batas kekerasan, jika relevan.
- Kondisi perlakuan panas atau pengerjaan dingin.
- Persyaratan untuk pembentukan, pengelasan, atau pemesinan di kemudian hari.
Misalnya, tabung yang dimaksudkan untuk pembentukan ujung memerlukan keuletan yang sesuai. Tabung yang akan dilas ke yoke juga memerlukan kondisi material yang kompatibel dengan proses pengelasan yang disetujui.
Bagikan seluruh rute produksi dengan pemasok. Ini membantu menghindari pemilihan kondisi yang cocok untuk satu operasi tetapi menimbulkan masalah di operasi berikutnya.
Kontrol Kualitas Permukaan Sebelum Pemrosesan
Cacat permukaan dapat memengaruhi produksi dan kinerja layanan. Goresan, lapisan, penyok, atau lubang dapat mengganggu pembentukan, pemesinan, pelapisan, atau kinerja kelelahan.
Namun, “permukaan halus” terlalu samar untuk pembelian.
Tentukan kondisi permukaan yang dapat diterima melalui spesifikasi produk, catatan gambar, atau kriteria pemeriksaan yang disepakati. Bila diperlukan, sertakan batas kekasaran dan pembatasan pada kedalaman cacat.
Selain itu, jelaskan apakah permukaan bagian dalam berfungsi. Kecocokan internal atau lubang presisi mungkin memerlukan kontrol yang berbeda dari pipa yang hanya akan diproses secara eksternal.
Sepakati juga persyaratan perlindungan karat dan pembersihan. Minyak pelindung harus sesuai untuk penyimpanan dan pengiriman, serta tetap kompatibel dengan proses pembersihan, pengelasan, dan pelapisan pembeli.
Pisahkan Kualitas Tabung dari Kinerja Poros Selesai
Tabung yang benar secara dimensi merupakan masukan yang penting, tetapi poros yang telah selesai memerlukan validasinya sendiri.
Perilaku poros penggerak juga bergantung pada panjang, sambungan, lasan, penyelarasan, kecepatan operasi, dan perakitan lengkap. Oleh karena itu, keseimbangan dinamis merupakan persyaratan tingkat rakitan, meskipun konsistensi tabung membantu prosesnya.
Demikian pula, uji tarik material tidak membuktikan umur fatigue atau kapasitas torsi pada poros yang telah selesai.
Tergantung pada desainnya, validasi dapat mencakup:
- Pemeriksaan kekuatan dan kekakuan puntir.
- Pengujian kelelahan dalam siklus beban yang ditentukan.
- Evaluasi las dan sambungan.
- Pemeriksaan runout dan keseimbangan dinamis.
- Penilaian kecepatan kritis.
- Pengujian getaran dan daya tahan tingkat kendaraan.
Perancang komponen harus menentukan pemeriksaan ini dan batasan penerimaan. Pemeriksaan pipa kemudian mendukung rencana validasi yang lebih luas tersebut.
Rencanakan Inspeksi dan Keterlacakan Batch
Persyaratan inspeksi harus disepakati sebelum produksi dimulai.
Untuk pipa mekanik yang masuk, catatan yang berguna mungkin berupa hasil dimensi, data pengujian material, temuan inspeksi permukaan, dan laporan pengujian tanpa perusakan yang ditentukan.
Tentukan rencana pengambilan sampel dengan jelas. Beberapa pemeriksaan dapat diterapkan pada setiap pipa, sementara yang lain diterapkan pada batch atau unit pengujian yang ditentukan.
Selain itu, jaga hubungan antara pipa yang dikirimkan dan catatannya. Nomor panas, batch produksi, label bundel, dan daftar pengepakan harus mendukung keterlacakan melalui penerimaan dan penyimpanan.
Saat pipa dipotong menjadi bahan baku, transfer identifikasi yang relevan melalui metode yang terkendali. Ini membuatnya lebih mudah untuk menyelidiki masalah pemesinan atau mengisolasi stok yang terpengaruh tanpa menyimpan seluruh pengiriman.
Siapkan RFQ Lengkap untuk FAKESI
Permintaan penawaran yang jelas membantu pemasok menilai kelayakan dan memberikan penawaran berdasarkan dasar yang konsisten.
Kirim FAKESI informasi berikut:
- Gambar yang disetujui dan revisi.
- Tingkat material dan kondisi pengiriman.
- Dimensi dan toleransi pipa.
- Persyaratan kondisi permukaan dan ujung.
- Maksud pembentukan, pemesinan, dan operasi penyambungan.
- Dokumen inspeksi dan kebutuhan keterlacakan.
- Jumlah uji coba, permintaan tahunan, dan jadwal pengiriman.
- Persyaratan pengepakan dan perlindungan terhadap korosi.
Jika beberapa detail masih terbuka, identifikasilah sebagai pertanyaan daripada membiarkan pemasok mengasumsikannya.
Mulailah dengan contoh yang representatif, lalu evaluasi melalui jalur produksi yang dimaksud. Setelah disetujui, catat spesifikasi yang disepakati dan kontrol perubahan pada persyaratan material, pemrosesan, atau inspeksi.
Spesifikasi pipa poros penggerak otomotif yang ditentukan dengan baik menghubungkan pembelian dengan manufaktur dan validasi. Dengan data yang tepat, pembeli dapat menilai pipa baja presisi berdasarkan fitur-fitur yang penting untuk komponen akhir.


